
螺丝这东西,便宜的(de)時候几分錢一(yi)顆,没人当回事。但真出了問題,代价(jia)可能(neng)是它的几千倍。
我們有個做(zuo)汽车紧固件的客(ke)戶,前年(nian)出過(guo)一次事:一批螺丝(si)发去主機廠,裝配(pei)時发現有几十顆螺纹烂牙,拧不(bu)進去也(ye)退不出來,最后整批兩萬多顆全(quan)部退回分拣,運費(fei)、返工費、客戶罚款(kuan)加起(qi)來十几萬。而这批螺丝的货款,還不到(dao)兩萬(wan)。
从那以后,客戶鐵了心要上螺纹視覺檢測。今天聊聊螺丝檢測这件事,以及我們在(zai)實际項目里的做法。
螺丝檢測,难(nan)的不是看得见的缺陷(xian)
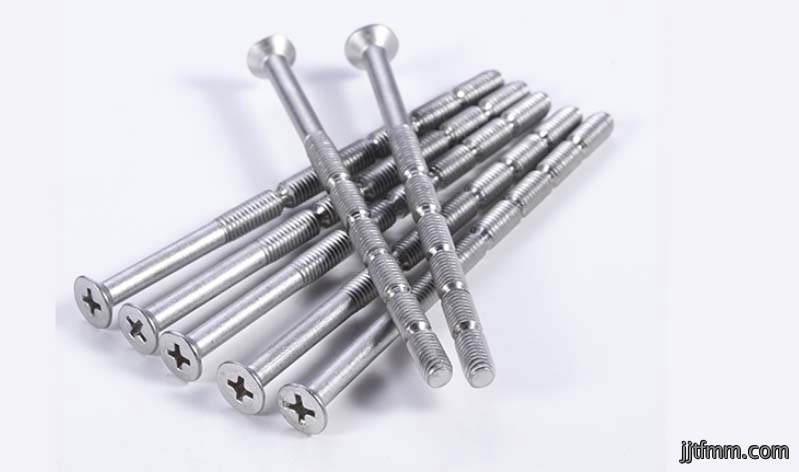
螺丝的(de)檢測項說起來大家都熟:头部直(zhi)径、對边宽度、杆径、长度、螺纹中径、螺距、牙型角,還有头部開裂、缺料(liao)、毛刺、镀層不良这些外觀缺陷(xian)。
但真正难的是螺纹部分。為(wei)什麼(me)?
螺纹是螺旋面(mian),普通相機拍(pai)不全。 你从(cong)正面拍,只能看到一兩圈牙,后面的被挡住了;从侧面拍,牙(ya)型轮廓又被壓縮了。要完整評(ping)估螺纹質量,要麼(me)用多相機環繞拍摄,要麼用特殊光(guang)學方案把螺旋(xuan)面展開。
缺(que)陷形態(tai)多且細微。 烂牙(ya)、滑牙(ya)、缺(que)牙、牙(ya)尖變形、螺(luo)纹内(nei)有异物 —— 每種缺陷的表現都(dou)不一樣,而且可能只发生在某一圈的某個位置,人工用螺(luo)纹環規檢(jian),能通能(neng)止就算過,但中間有没有半(ban)圈坏牙,環規(gui)告訴(su)你不。
產量大,人工全(quan)檢(jian)不現實。 螺丝廠(chang)一天出货几十萬顆,就算一個熟手一分鐘檢 50 顆,一天 8 小時也才(cai)兩萬多顆,得多少人?而且檢螺纹是(shi)精細(xi)活,眼睛盯久了效率(lv)和準確(que)率雙雙跳水。
我們的方案怎麼干
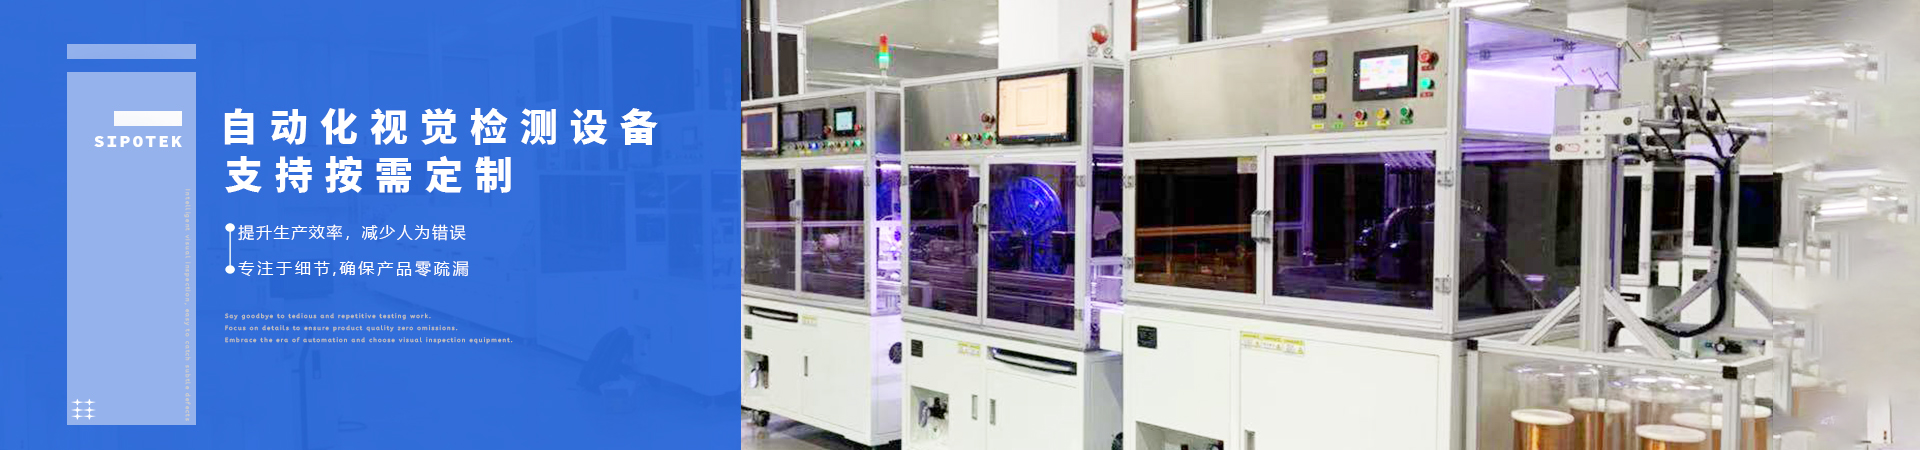
针對螺丝檢測,我們通常用轉盘式光學筛選機,核心是三件事:上料、成像、算法。
上料(liao)要稳。 螺(luo)丝小、形状不規則,用振動盘(pan)排序(xu)上料,逐(zhu)個送到轉(zhuan)盘工位。轉(zhuan)盘上有精密夹具,保證每顆螺丝的姿態一致 —— 头朝哪、杆朝(chao)哪、高度(du)多少,全(quan)部(bu)固定,这樣拍出來的圖像才有可(ke)比性。
成像是關键。 我們根據(ju)檢(jian)測項配置多組相機和光源:
顶(ding)部相機拍头部外觀:開裂、缺料(liao)、镀層(ceng)、十字 / 内六角槽形
侧面相機拍杆部尺寸和(he)螺纹(wen)轮廓:杆径、长度、螺纹中径、螺距
配合低角度(du)環(huan)形光和同轴光,把(ba)牙尖和牙底(di)的明暗對比打出來,烂牙缺牙在画面里一(yi)目了然
對於需要(yao)全周檢測的(de)螺纹,用棱镜或(huo)多相機環繞,把 360 度的牙型都覆盖(gai)到
檢測(ce)精度做(zuo)到 ±0.005mm,螺(luo)距误差(cha)、牙型角偏差(cha)都能量(liang)化輸出,不是簡單的 "過 / 不過"。
算法分兩(liang)路(lu)。 尺寸類(杆径、长度、头部尺寸)用傳(chuan)統視覺算法(fa),速度快、稳定;缺陷類(lei)(烂牙(ya)、缺(que)牙、開裂、镀層不良)用 AI 深(shen)度學習模型,把各種不(bu)良樣本訓練進去,不管缺(que)陷出現在哪一圈、什麼形態,都能(neng)稳(wen)定识別。
分拣要(yao)細。 不良品不是笼統丢(diu)一個盒子,而(er)是按缺陷類型分 —— 烂牙的(de)、尺寸超差的、头部開裂的,各归各的。客(ke)戶拿到分(fen)拣結果,一看就知(zhi)道是搓牙機的問題還是打头機的(de)問題,直接回溯工藝(yi)。
上線后什麼變化
還是說回那(na)個(ge)汽车紧固件客戶。上了兩臺轉盘(pan)筛選機后:
檢測效率:單臺每分鐘 600 顆,兩臺 1200 顆,一天满產能跑 50 萬顆,原來 8 個人的終檢岗現(xian)在(zai) 1 個人看設備(bei)
漏檢率:上線后客戶零投訴,主機廠的 PPM 从(cong)之前的几百降(jiang)到個位数
误判率:初期約 0.5%,經過兩(liang)個月持續(xu)加樣本訓練,降到 0.2% 以下
工藝改善:因為不良品按類型分拣,客戶(hu)发現某臺搓牙機烂牙率偏高,檢修(xiu)后整體不(bu)良率降了 40%
数據追溯:每顆螺丝的檢測圖像自動存檔,客戶審廠要(yao)什麼数據直接(jie)調
客戶質(zhi)量总监(jian)說了句大實話:"以前是出货后心(xin)惊胆战,現(xian)在是出(chu)货前心里有底。"
几句實在話
做了不少螺丝和紧固件檢測項目,有几點體會:
1. 別只看 "能檢",要看 "檢得多細"。 螺纹(wen)檢測(ce)最容易縮水 —— 有些方案只檢通止,不檢中間牙(ya)型。一定要拿來樣實測,看清楚到底覆盖了(le)哪(na)些檢測項。
2. 上料稳定性(xing)決定(ding)設備稼動率。 螺丝形状(zhuang)千差萬別,自(zi)攻钉(ding)、機螺钉、鑽尾钉、臺阶钉,上料方式都不(bu)一樣。方案阶段(duan)就要把上料(liao)跑通,別(bie)等設備到了(le)現場才发現卡料。
3. AI 模型需要养。 上線初期误判率高是正常的,把設備误判的樣本收集(ji)回來(lai)繼續訓練,一(yi)兩個月后準確率會(hui)明顯提升。这個過程省(sheng)不得。
螺丝虽小(xiao),但(dan)它是很多產品的 "筋骨(gu)"。紧固件出(chu)問題,轻則返工,重則安全事故。把檢(jian)測做在(zai)前面,不是成本,是保险。
如果(guo)你也在做螺丝、螺母或其他紧固件,被螺纹檢測和品質(zhi)追溯困(kun)扰,欢迎留言聊聊你(ni)的產品(pin)和要求,或者寄樣過來免費測一轮,用数據說話。